Artykuł sponsorowany
Jak nastawy obrzynarki zmieniają odzysk desek i powtarzalność wymiarów w tartaku
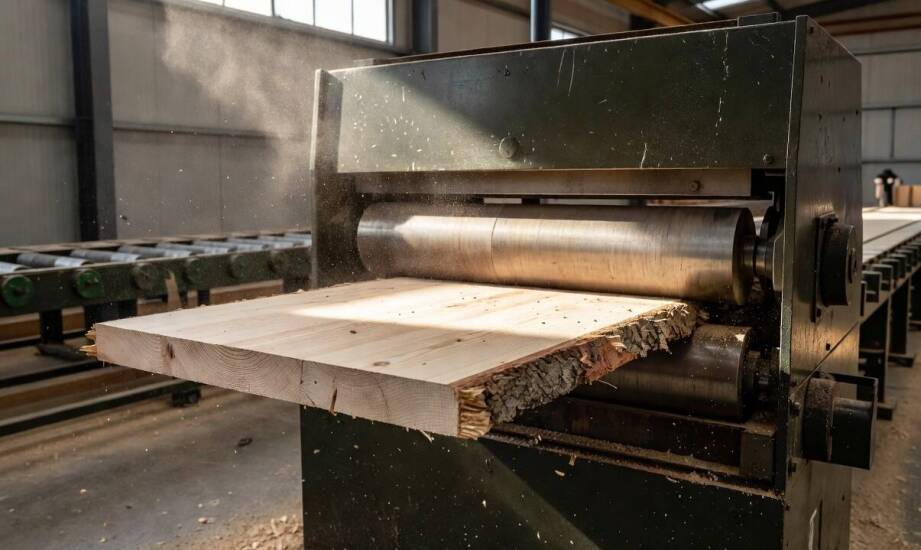
W codziennej pracy tartaku ta sama partia drewna po zmianie nastaw maszyny może przynieść zauważalnie mniejszy odzysk użytecznego materiału, a gotowe elementy tracą oczekiwaną powtarzalność. Operatorzy często obserwują podobne różnice przy identycznym surowcu, gdy modyfikują szerokość cięcia lub dostosowują prędkość posuwu do bieżących potrzeb. Znalezienie właściwego balansu między ilością pozyskanej tarcicy a jej jakością bezpośrednio rzutuje na rentowność całego zakładu. Każdy błędnie odcięty fragment to nieodwracalna strata cennego surowca.
Parametry decydujące o odzysku i powtarzalności wymiarów
Szerokość cięcia bezpośrednio określa wielkość uzyskiwanych desek oraz objętość usuwanych oflisów. Zbyt szeroki rozstaw pozostawia nadmierne odpady, co automatycznie obniża wydajność materiałową z danej kłody. Odpowiednia stabilność prowadzenia deski przez dedykowane mechanizmy dociskowe zapobiega niepożądanym przekoszeniom linii cięcia. Zastosowanie dodatkowych wskaźników optycznych ułatwia obsłudze precyzyjne pozycjonowanie materiału. Sprzyja to zachowaniu wysokiej powtarzalności bez konieczności przeprowadzania dodatkowych korekt na dalszych etapach produkcji.
Asekuracyjne podejście do ustawienia pił niepotrzebnie powiększa frakcję odpadową. Odcinane oflisy są wtedy znacznie szersze, niż wymaga tego rzeczywisty kształt kłody. Przeciwna sytuacja podnosi z kolei ryzyko powstawania braków, zwłaszcza w przypadkach, gdy obrabiana sztuka charakteryzuje się mocnym skrętem włókien. Krawędź narusza wtedy zdrową strukturę lub powoduje falowanie profilu. Nowoczesne urządzenia pozwalają na swobodne dostosowanie parametrów roboczych do bardzo zróżnicowanego przekroju materiału wsadowego.
Szybkość podawania materiału wpływa na jakość powierzchni i ogólny rytm pracy linii tartacznej. Wartości posuwu w maszynach dostępnych na rynku różnią się w zależności od zastosowanego napędu, osiągając maksymalnie kilkadziesiąt metrów na minutę. Zbyt dynamiczny transport wywołuje niepożądane drgania całego układu tnącego, co natychmiast obniża precyzję obróbki. Powolny ruch sztucznie wydłuża cykl produkcyjny i stwarza realne ryzyko przegrzania drewna przy kontakcie ze stępionymi narzędziami. Ciągłość produkcji mocno spada w momentach, gdy pracownicy muszą ręcznie korygować tor jazdy materiału.
Integracja urządzenia w linii tartacznej i wpływ zmienności surowca
Odpowiednio wdrożona obrzynarka do desek stanowi kluczowy etap porządkujący krawędzie po wstępnym rozkroju pnia na traku. Świeży materiał tuż po przetarciu posiada zazwyczaj nieregularne oflisy oraz resztki kory, które urządzenie odcina podczas jednego przejazdu. Operacja ta skutecznie przygotowuje surowiec do bardziej zaawansowanej obróbki stolarskiej. Otrzymany element może również trafić do bezpośredniej sprzedaży jako pełnowartościowa tarcica o prostopadłych bokach.
Naturalna specyfika drewna wymusza regularne sprawdzanie parametrów roboczych nawet podczas wielogodzinnej realizacji spójnego zamówienia. Początkowa geometria materiału w jednej partii bywa różna, co zmusza obsługę do reagowania i modyfikacji rozstawu między kolejnymi podaniami. Zauważalny skręt włókien sprawia, że surowiec samoczynnie odchyla się od prostej osi transportu, generując błędy na końcach deski. Poziom nasycenia wodą silnie oddziałuje na finalne gabaryty, ponieważ intensywne schnięcie wywołuje zjawisko skurczu. Skala tej zmiany zależy od gatunku oraz ułożenia słojów, dlatego tarcica po wyjściu z suszarni nierzadko wymaga ponownej kalibracji.
Firma Walter zajmuje się produkcją maszyn do obróbki drewna, oferując sprzęt wyposażony w płynną regulację prędkości posuwu. Zastosowane w urządzeniach z Pustyn układy prowadnic oraz solidne mechanizmy dociskowe pomagają zakładom utrzymać bardzo stabilny cykl pracy. Jest to ważne podczas ciągłego przerobu surowca o zmiennych parametrach fizycznych, gdzie błąd pozycjonowania oznacza stratę rynkowej wartości produktu.
Poprawna weryfikacja wszystkich parametrów wymaga jednoczesnego monitorowania wydajności materiałowej oraz jakości geometrycznej schodzących z taśmy wyrobów. Doświadczeni operatorzy testują mniejsze partie drewna przy różnych ustawieniach, dokładnie analizując zachowanie układu tnącego. Optymalna konfiguracja łączy wysoki poziom odzysku z bezpieczną dokładnością wymiarową przy zachowaniu płynnego transportu wewnętrznego. Regularna konserwacja elementów prowadzących oraz systematyczna dbałość o ostrość narzędzi pozwalają utrzymać założone wskaźniki efektywności przez wiele miesięcy intensywnego użytkowania.
Kategorie artykułów
Polecane artykuły
Jak długo utrzymują się efekty wybielania zębów w profesjonalnym gabinecie?
Dlaczego warto powierzyć skup mokrej kukurydzy specjalistom?
Jak betonowe zwężki przyczyniają się do ochrony środowiska?
